GMAW Gas Metal Arc Welding, Prinsip Kerja, MIG dan MAG

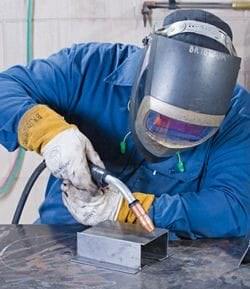
GMAW (Gas Metal Arc Welding) adalah proses las busur listrik yang memakai kawat padat gulungan sebagai elektroda sekaligus logam pengisi. Gas pelindung dari luar menjaga kolam las dari udara sekitar. Di lapangan, proses ini lebih dikenal sebagai las MIG dan MAG.
Artikel ini membahas prinsip kerja, jenis, penerapan, kelebihan, kekurangan, dan keselamatan kerja GMAW. Pembahasan ini melengkapi artikel Garuda Systrain sebelumnya tentang pengelasan SMAW dan GTAW.
Poin Penting
Ringkasan berikut merangkum hal yang paling sering ditanyakan tentang GMAW. Rinciannya ada di bagian-bagian setelah ini.
- GMAW memakai kawat gulungan yang diumpankan terus-menerus sebagai elektroda dan logam pengisi.
- Gas pelindung dialirkan dari tabung lewat torch untuk mencegah oksidasi dan cacat las.
- MIG memakai gas inert seperti argon atau helium. MAG memakai gas aktif seperti CO2 atau campuran argon dan CO2.
- Penerapan utamanya ada di industri otomotif, konstruksi, perkapalan, dan robotika.
- Hasil las dipengaruhi gas pelindung, tegangan, arus atau kecepatan kawat, kecepatan gerak torch, dan jenis kawat.
- Posisi vertikal, overhead, dan pelat tebal tetap bisa dilas, asal mode perpindahan logam dan parameternya tepat.
Pilihan gas, mode perpindahan logam, dan parameter las selalu mengikuti spesifikasi prosedur las (WPS) proyek Anda. Jangan menyalin angka dari artikel umum tanpa mencocokkannya dengan WPS tersebut.
Apa yang Dimaksud dengan GMAW?
GMAW adalah proses pengelasan fusi yang memakai busur listrik antara kawat elektroda dan benda kerja sebagai sumber panas pelebur logam. Kawat elektroda menjadi logam pengisi, sedangkan gas pelindung eksternal menutup kolam las dari udara.
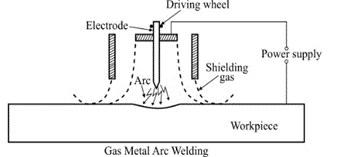
Kawat disimpan dalam gulungan dan didorong otomatis oleh mesin penggerak kawat menuju busur. Karena kawat diumpankan terus-menerus, juru las tidak perlu sering berhenti untuk mengganti elektroda seperti pada las SMAW. Proses ini bisa dijalankan secara semi-otomatis dengan torch di tangan, atau otomatis lewat mesin dan robot.
Gas pelindung mencegah oksigen, nitrogen, dan uap air dari udara masuk ke logam cair. Tanpa perlindungan itu, logam las mudah teroksidasi dan berongga. GMAW dipakai pada baja karbon, baja tahan karat, dan aluminium dengan kawat serta gas yang sesuai.
Bagaimana Prinsip Kerja GMAW?
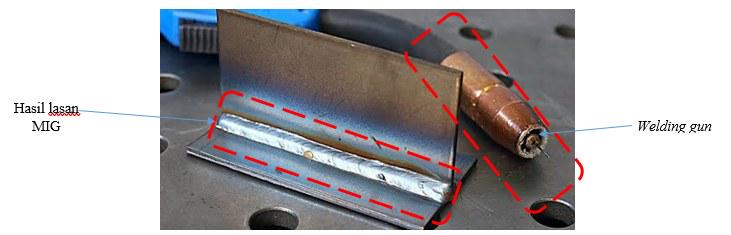
Pada GMAW, mesin las mengalirkan arus ke kawat sehingga terbentuk busur listrik di ujung kawat. Panas busur melelehkan kawat dan sebagian logam dasar. Pada saat yang sama, gas pelindung mengalir dari nozzle torch dan menyelimuti kolam las sampai logam membeku.
Berdasarkan jenis gas pelindungnya, GMAW terbagi menjadi dua, yaitu MIG dan MAG. Kualitas perlindungan gas sangat menentukan hasil las. Cacat yang paling sering muncul adalah porositas, yaitu lubang kecil seperti sarang semut di dalam atau permukaan las.
Porositas biasanya muncul karena aliran gas terganggu angin, nozzle tersumbat percikan, selang bocor, atau aliran gas terlalu kecil. Penyebab lainnya adalah permukaan benda kerja yang berminyak, lembab, atau berkarat, serta kawat yang basah atau kotor.
Bagaimana Prinsip Kerja Pengelasan MIG (Metal Inert Gas)?
MIG adalah GMAW yang memakai gas inert sebagai pelindung, yaitu argon, helium, atau campuran keduanya. Gas inert tidak bereaksi dengan logam cair, sehingga cocok untuk logam yang sensitif terhadap oksidasi seperti aluminium.
Proses MIG juga dipakai pada baja tahan karat. Untuk jenis logam ini, gas yang dipilih sering berupa argon dengan sedikit gas aktif atau gas inert murni, tergantung spesifikasi prosedur las.
Bagaimana Prinsip Kerja Pengelasan MAG (Metal Active Gas)?
MAG adalah GMAW yang memakai gas aktif, umumnya CO2 murni atau campuran argon dengan CO2. Gas dialirkan dari tabung, sedangkan yang digulung dalam rol adalah kawat lasnya.
CO2 bersifat oksidator, jadi kawat MAG mengandung unsur deoksidator seperti silikon dan mangan. MAG banyak dipakai untuk baja karbon pada konstruksi karena gas CO2 lebih murah daripada argon.
Apa Perbedaan MIG dan MAG pada GMAW?
Perbedaan MIG dan MAG terletak pada sifat gas pelindungnya. MIG memakai gas inert, sedangkan MAG memakai gas aktif. Perbedaan ini menentukan jenis logam, biaya, dan karakter hasil lasnya.
Berikut perbandingan singkat keduanya.
| Aspek | MIG (Metal Inert Gas) | MAG (Metal Active Gas) |
|---|---|---|
| Gas pelindung | Argon, helium, atau campuran keduanya | CO2 atau campuran argon dan CO2 |
| Sifat gas | Inert, tidak bereaksi dengan logam cair | Aktif, ikut bereaksi dalam busur |
| Material umum | Aluminium dan baja tahan karat | Baja karbon untuk konstruksi |
| Biaya gas | Lebih tinggi karena argon dan helium | Lebih murah, terutama CO2 |
Dalam praktik, sebutan MIG sering dipakai untuk semua jenis GMAW. Karena itu, pastikan gas dan kawat yang tercantum di WPS sesuai dengan logam yang Anda las.
Di Mana GMAW Diaplikasikan?
GMAW banyak dipakai di industri otomotif karena cepat, menghasilkan sambungan yang kuat, dan mudah diotomatisasi. Penerapan umum lainnya ada di konstruksi, perkapalan, dan robotika.
Pada konstruksi, GMAW dipakai untuk menyambung rangka dan struktur baja. Di galangan kapal, proses ini membantu mengejar volume pengelasan yang besar. Pada lini produksi robotik, kawat yang kontinu membuat proses stabil dan minim jeda.
Di industri otomotif, GMAW dipakai pada pelat tipis bodi dan komponen rangka yang diproduksi massal. Di bengkel fabrikasi, proses ini dipilih ketika kecepatan dan kerapian hasil lebih diutamakan daripada portabilitas peralatan, sebab mesin las, tabung gas, dan penggerak kawat harus dibawa bersama.
Apa Saja Faktor yang Memengaruhi Pengelasan GMAW?
Hasil las GMAW dipengaruhi oleh kecepatan gerak torch, jenis gas pelindung, tegangan, dan jenis kawat elektroda. Selain itu, arus las dan kecepatan umpan kawat juga ikut menentukan.
- Kecepatan pergerakan pengelasan, yang memengaruhi lebar dan penetrasi las
- Jenis gas pelindung, yang memengaruhi penetrasi, percikan, dan biaya
- Tegangan, yang memengaruhi panjang busur dan bentuk manik las
- Jenis dan diameter kawat elektroda, yang harus cocok dengan logam dasar
- Arus dan kecepatan umpan kawat, yang memengaruhi laju pengisian logam
Kombinasi tegangan dan arus menentukan mode perpindahan logam, yaitu hubung singkat, globular, semprot, atau pulsa. Setiap mode punya penggunaan sendiri. Mode hubung singkat dan pulsa lebih lazim dipakai untuk pelat tipis dan posisi sulit, sedangkan mode semprot lazim untuk pelat tebal pada posisi datar.
Apa Kelebihan dan Kekurangan Pengelasan GMAW?
GMAW unggul dalam kecepatan dan kebersihan hasil las, tetapi butuh gas pelindung, peralatan yang lebih mahal, dan kondisi kerja yang terkendali. Dua daftar berikut membantu Anda menimbang keduanya.
Perlu dicatat bahwa beberapa pembatasan yang sering disebut, seperti larangan posisi vertikal dan overhead, tidak berlaku mutlak. Keterbatasannya bergantung pada mode perpindahan logam dan keterampilan juru las.
Kelebihan GMAW
- Terak sangat sedikit karena kawat padat tidak memakai fluks, sehingga pembersihan setelah las lebih ringan.
- Pengumpanan kawat kontinu membuat las lebih cepat dan cocok untuk produksi dalam jumlah besar.
- Input panas dapat diatur, dan mode hubung singkat cocok untuk pelat tipis.
- Asap las relatif lebih sedikit dibanding SMAW, meski ventilasi tetap wajib.
- Dapat dipakai pada baja karbon, baja tahan karat, dan aluminium.
- Mudah dipelajari dan mudah diotomatisasi atau dirobotkan.
Kelebihan ini paling terasa ketika pekerjaan dilakukan di dalam bengkel dengan permukaan material yang bersih.
Kekurangan GMAW
- Membutuhkan gas pelindung eksternal, tabung, regulator, dan selang.
- Biaya peralatan dan operasional lebih tinggi dibanding SMAW.
- Sensitif terhadap angin, sehingga pekerjaan di luar ruangan perlu pelindung angin.
- Permukaan benda kerja dan kawat harus bersih dari karat, minyak, dan lembab.
- Pada pelat tebal, mode hubung singkat berisiko menimbulkan cacat kurang fusi, jadi parameter dan teknik harus tepat.
- Posisi vertikal dan overhead memerlukan mode dan parameter khusus serta juru las yang terampil.
Karena itu, kualifikasi prosedur dan juru las sebelum pekerjaan dimulai bukan formalitas, tetapi syarat mutu dan keselamatan.
Bagaimana Keselamatan Kerja pada Pengelasan GMAW?
Pengelasan GMAW menimbulkan bahaya sinar busur, asap dan gas las, percikan api, serta risiko tabung gas bertekanan. Pengendaliannya meliputi alat pelindung diri, ventilasi yang memadai, izin kerja panas, dan penanganan tabung gas yang benar.
Menurut Peraturan Menteri Ketenagakerjaan Nomor 5 Tahun 2018 tentang Keselamatan dan Kesehatan Kerja Lingkungan Kerja (Permenaker 5/2018), pengusaha wajib mengelola faktor bahaya di lingkungan kerja, termasuk faktor kimia seperti asap dan gas. Dasar umumnya ada pada Undang-Undang Nomor 1 Tahun 1970 tentang Keselamatan Kerja, yang juga mewajibkan penyediaan alat pelindung diri bagi tenaga kerja.
Langkah praktisnya antara lain memakai helm las, sarung tangan, dan pakaian tahan api. Pastikan juga ada ventilasi atau penghisap asap, dan tabung gas diikat tegak. Untuk memilih perlengkapan yang tepat, pelajari pelatihan manajemen alat pelindung diri.
Pekerjaan las di area berisiko kebakaran perlu izin kerja panas dan analisis risiko pekerjaan. Dua topik itu dibahas dalam pelatihan work permit dan pelatihan job safety analysis.
Pertanyaan yang Sering Diajukan
Apa itu GMAW?
GMAW adalah singkatan dari Gas Metal Arc Welding, yaitu proses las busur listrik dengan kawat gulungan sebagai elektroda dan logam pengisi, serta gas pelindung eksternal. Kawat diumpankan terus-menerus selama pengelasan.
Nama lain yang umum dipakai adalah las MIG dan MAG, tergantung jenis gas pelindungnya. Kesalahan penulisan yang kadang muncul adalah menyebut GMAW sebagai Gas Tungsten Arc Welding, padahal itu singkatan GTAW.
Apakah GMAW Sama dengan Las MIG?
GMAW adalah nama prosesnya, sedangkan MIG dan MAG adalah variannya berdasarkan gas pelindung. MIG memakai gas inert, MAG memakai gas aktif seperti CO2.
Dalam percakapan sehari-hari, banyak orang menyebut semua GMAW sebagai las MIG. Untuk dokumen teknis, gunakan istilah sesuai gas yang benar-benar dipakai.
Gas Apa yang Dipakai pada GMAW?
Gas yang dipakai adalah argon, helium, atau campurannya untuk MIG, serta CO2 atau campuran argon dan CO2 untuk MAG. Pilihan gas bergantung pada jenis logam dan spesifikasi prosedur las.
Aluminium umumnya dilas dengan gas inert. Baja karbon untuk konstruksi sering memakai CO2 atau campuran argon dan CO2 untuk menekan biaya.
Apakah GMAW Bisa untuk Posisi Vertikal, Overhead, dan Pelat Tebal?
Bisa, asalkan mode perpindahan logam dan parameternya tepat serta juru las sudah terkualifikasi. Posisi vertikal dan overhead umumnya memakai mode hubung singkat atau pulsa.
Untuk pelat tebal, pengelasan dilakukan bertahap dengan beberapa lapis, atau memakai mode semprot pada posisi datar. Kualitas hasilnya tetap harus diverifikasi sesuai WPS dan kode proyek.
Ringkasan dan Langkah Berikutnya
GMAW adalah proses las dengan kawat kontinu dan gas pelindung eksternal. Jenisnya terbagi menjadi MIG untuk gas inert dan MAG untuk gas aktif. Prosesnya cepat dan bersih, tetapi menuntut gas, peralatan, serta permukaan kerja yang terkendali.
Keselamatan pengelasan tidak boleh dikesampingkan. Jika perusahaan Anda ingin membekali tim bengkel atau fabrikasi dengan pemahaman K3 yang sesuai kebutuhan, Garuda Systrain menyediakan in-house training K3. Anda juga bisa melihat materi pelatihan K3 manufaktur untuk lingkungan produksi.